 +86-15052135118


 İletişime Geçin

Bir makine üreticisi, bir zamanlar M12 flanş cıvatalarını bir basınç testi teçhizatında 8.8'den 10.9'a yükseltmiş ve "daha güçlü" cıvatayla eşleşecek şekilde montaj torkunu 140 Nm'ye çıkarmıştı. Üç hafta sonra bir cıvata koptu ve kızağın tamamının yeniden tasarlanması gerekti. Bağlantının hala yaklaşık 90 Nm'ye ihtiyacı vardı, çünkü cıvataların tork ayarları, neyin daha sıkı göründüğüne dair bir duyguya değil, bağlantı tasarımına ve bağlantı elemanı özellik sınıfına uygundur.
Tork ayarları, bir anahtar üzerindeki döndürme çabasını bağlantı üzerinde öngörülebilir bir sıkma kuvvetine dönüştürür. Değeri çok düşük bir değere ayarlarsanız cıvata hiçbir zaman yeterli miktarda ön yük oluşturmaz, dolayısıyla titreşim ve servis yükleri bağlantının gevşemesine neden olur. Çok yükseğe ayarlarsanız cıvata elastik sınırını aşar, dişleri sıyırır veya daha sonra yorulma nedeniyle kırılır.
Bu kılavuzda cıvatalar için tork ayarlarının nasıl hesaplandığı, metrik tork grafiğinin nasıl okunacağı, K faktörünün neden doğru değeri yüzde 50'den fazla kaydırabildiği ve hangi montaj alışkanlıklarının tekrarlanabilir sonuçlar ürettiği açıklanmaktadır.
Tork Ayarları Neden Mevcuttur: Anahtar Çabası Sıkma Kuvveti Değildir
Tork ayarı, tek görevi cıvatalı bağlantıyı cıvatanın güvenli elastik aralığı içinde güvende tutan ön yükü üretmek olan hesaplanmış bir değerdir. Sızdırmazlık tercihi değildir ve yalnızca cıvata boyutundan tahmin edilemez.
Tork ayarı, dişlerin ve yatak yüzeylerinin sürtünmesi hesaba katıldığında cıvatada belirli bir eksenel ön yük oluşturmak için bir bağlantı elemanına uygulanan Nm veya lb-ft cinsinden ifade edilen dönme kuvvetidir.
Yönetim ilişkisi T = K x d x F'dir. T uygulanan torktur, K somun faktörüdür, tipik olarak 0,10 ila 0,30 arasında değişen boyutsuz bir sürtünme katsayısıdır, d nominal cıvata çapıdır ve F hedef ön yüktür. Bu dört değişkenden herhangi birini değiştirdiğinizde doğru tork ayarı da onunla birlikte hareket eder.
Bu oranlar yayınlanmış tork-gerginlik araştırmalarından alınmıştır ve yağlama kontrolünün neden anahtar doğruluğu kadar önemli olduğunu açıklamaktadır. Yüzde 90 sürtünmeyle çalışan bir bağlantıda, yüzey durumundaki küçük bir değişiklik, ortaya çıkan ön yükü, tork anahtarı okumasındaki yüzde 5'lik hatadan çok daha fazla kaydırır.
Metrik Cıvata Tork Tablosu Nasıl Okunur: Özellik Sınıfı Değeri Belirler
Cıvata başlığına damgalanmış özellik sınıfı, doğru tork ayarının bağlı olduğu ilk gerçektir, çünkü cıvatanın akmadan önce ne kadar ön yük taşıyabileceğini belirler.
Metrik cıvatalar 4,6, 8,8, 10,9 ve 12,9 gibi sınıfları taşır. İlk rakam MPa cinsinden minimum çekme mukavemetinin onda biridir ve iki rakam birlikte akma mukavemetinin çekme mukavemetine oranını tanımlar. 8,8 cıvatanın minimum gerilme mukavemeti 800 MPa civarındadır ve bu rakamın kabaca yüzde 80'ini verir.
| Özellik sınıfı | M6 | M8 | M10 | M12 | M16 | M20 |
| 4.6 | 4.3 | 9.9 | 19.6 | 34.3 | 83.4 | 163 |
| 8.8 | 10.7 | 26 | 51 | 90 | 219 | 427 |
| 10.9 | 15 | 37 | 73 | 128 | 311 | 607 |
| 12.9 | 18 | 44 | 86 | 152 | 370 | 722 |
Tablo, K = 0,20'de temiz, hafifçe yağlanmış dişleri ve deneme yükünün yaklaşık yüzde 75'i kadar bir ön yükü varsayar. Bunlar çoğu genel mühendislik tork çizelgesinde kullanılan varsayımlardır ve bağlantı elemanı tedarikçileri ve test laboratuvarları tarafından yayınlanan değerlerle eşleşir. Güvenlik açısından kritik bağlantılar için genel bir tablo yerine bağlantı elemanı tedarikçisinin kendi değerlerini kullanın.
Tork ayarları özellik sınıfları arasında basit orantı ile aktarılamaz. 10,9 cıvataya uygulanan 8,8 değeri gereksiz ön yüke neden olur; 8,8 cıvataya uygulanan 10,9 değeri onu akmaya itebilir.
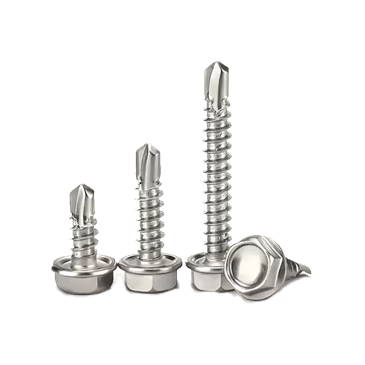
 DIN 933 Tam Dişli ve DIN 931 Kısmi Dişli Altıgen Cıvatalar Bu liste, standartlaştırılmış özellik sınıflarına sahip, tam dişli ve kısmi dişli çeşitlerindeki altıgen cıvataları kapsar. Tablolardaki tork değerlerini uygulamadan önce cıvata derecesi işaretlerini onaylarken burayı kontrol edin. Ürünü Görüntüle →
Sınıf işaretlemesi önemlidir. Görünür bir özellik sınıfı işareti olmayan cıvatalar veya kaliteyi belgeleyemeyen tedarikçilerden gelen partiler, bilinen bir sınıfı varsayan bir tablo kullanılarak sıkılmamalıdır. Önce bunları tanımlayın ve değiştirin.
Ayrıca herhangi bir tabloyu okumadan önce nominal çapı ve diş adımını da doğrulayın. bir vida boyutu tablosu ana çapın, ölçü numaralarının ve hatvenin ne kadar kolay karıştığını ve buradaki bir hatanın hem tork değerini hem de ön yükü değiştirdiğini gösterir.
K-Faktörü: Aynı Cıvata Neden Farklı Tork Ayarlarına İhtiyaç Duyar?
Somun faktörü olarak da adlandırılan K faktörü, uygulanan torku cıvata gerginliğine bağlayan sürtünme katsayısıdır ve kaplama, kaplama ve yağlamaya bağlı olarak gerekli tork ayarını yüzde 50'den fazla değiştirebilir.
Düz çelik bir cıvata K = 0,20'ye yakın çalışır. Çinko kaplama bunu hafifçe yükseltir, sıcak daldırmalı galvanizleme onu 0,25 veya daha yükseğe iter ve mumlar veya molibden disülfit kaplamalar onu 0,15'in altına çeker. Her yüzey işlemi, vida dişleri arasındaki yolculukta anahtar kuvvetinin ne kadarının hayatta kalacağını değiştirir.
| Yüzey durumu | Tipik K değeri |
| Alındığı gibi düz çelik | 0,18 ila 0,22 |
| Çinko kaplama | 0,20 ila 0,24 |
| Kadmiyum kaplama | 0,15 ila 0,16 |
| Sıcak daldırma galvanizli | 0,25 ila 0,30 |
| Molibden disülfit kaplı | 0,12 ila 0,14 |
| Mumlu veya parafin kaplı | 0,10 ila 0,12 |
Yüzey durumuna göre K faktörü
Çubuklar tipik K aralıklarını gösterir; daha uzun çubuk aynı ön yük için daha fazla sürtünme ve daha yüksek tork anlamına gelir.
Pratik sonuç, M12 dereceli 8.8 derzde ortaya çıkıyor. K = 0,20'de, deneme yükünün yüzde 75'i için doğru ayar yaklaşık 90 Nm'dir. K = 0,13'teki molibden kaplı dişlerle aynı ön yükün yaklaşık 59 Nm'ye ihtiyacı vardır. Operatör kaplamalı bağlantı elemanına 90 Nm uygulamaya devam ederse cıvata tasarlanandan yaklaşık yüzde 50 daha fazla ön yük alır ve akmaya tehlikeli derecede yaklaşır.
Sıcak daldırma galvanizli bağlantı elemanları, aynı ön yüke ulaşmak için aynı boyut ve sınıftaki mumlu bağlantı elemanlarına göre yüzde 25 ila 40 daha fazla tork gerektirebilir.
Somun, herhangi bir cıvatalı bağlantıda baskın sürtünme ortağıdır ve uygulanan torkun yaklaşık yarısını yatak yüzü altında emer. DIN 934 veya GB/T 6170'e göre üretilen altıgen somunlar, bu sürtünmeyi partiler arasında öngörülebilir kılan standartlaştırılmış yatak alanlarına ve diş toleranslarına sahiptir.
 DIN 934 / GB 6170 Altıgen Somunlar Bu altıgen somunlar, eklem sürtünmesini öngörülebilir hale getiren standartlaştırılmış yatak alanları ve diş toleransları sunar. Bunları uyumlu cıvatalarla eşleştirmek, partiler arasında tutarlı tork ön yükleme davranışının korunmasına yardımcı olur. Ürünü Görüntüle →
Kuru montaj
- K değeri: 0,20
- M12 8,8 ayarı: yaklaşık 90 Nm
- Ön yükleme hedefi: Kanıtın yüzde 75'i
- Ana risk: Az gerilim ve gevşeme
Yağlanmış montaj
- K değeri: 0,13
- M12 8,8 ayarı: yaklaşık 59 Nm
- Ön yükleme hedefi: Kanıtın yüzde 75'i
- Ana risk: aşırı gerilim ve boyun eğme
Pratikte Tork Ayarları: Araçlar, Sıra ve Limitler
Doğru bir tork değeri yalnızca aletin değeri doğru bir şekilde iletmesi, sıkma sırasının yükü eşit şekilde dağıtması ve bağlantı elemanının hâlâ elastik olması durumunda doğru bir bağlantı sağlar.
Anahtarı kalibre edin ve sertifikaya güvenin
Artı veya eksi yüzde 4'e kadar derecelendirilen tıklama tipi tork anahtarları çoğu genel montajı gerçekleştirir. Hidrolik çarpanlar ve elektronik tork anahtarları yapısal sabitleme için artı veya eksi yüzde 2 tutar. Kalibrasyon kullanımla birlikte değişir, bu nedenle aleti üreticinin programına göre ve herhangi bir düşüşten sonra doğrulayın.
İki geçişte çapraz düzende sıkın
Saat yönünde cıvata sıkılan flanş, önceki cıvatalara sonunculara göre daha fazla yük bindirir, çünkü her yeni cıvata bağlantıyı sıkıştırır ve komşularını rahatlatır. Önce yüzde 50'lik adımlarla bir yıldız veya çapraz desen çalışın, ardından tam torkta ikinci bir geçiş yapın. Aynı kural bijon cıvataları, flanş kapakları ve yapısal taban plakaları için de geçerlidir.
Tork çizelgelerinin nerede uygulanmasının bittiğini öğrenin
Cıvata elastik kalırken standart tork ayarları korunur. Otomotiv silindir kapağı cıvatalarında ve yüksek mukavemetli yapısal bağlantılarda yaygın olan tork-akma uygulamaları, bağlantı elemanını kasıtlı olarak akma sınırının ötesine çeker ve dönüş açısına göre ön yükü kontrol eder. Bu cıvataları çıkardıktan sonra asla yeniden kullanmayın: eski tork ayarı artık bağlantı elemanını aşırı esnetir, çünkü gevşemiş bir cıvata çok daha yüksek bir ön yükte aynı okumaya ulaşır.
Betona yerleştirilen yapısal ankrajlar için tork ayarları öneri değil montaj sınırlarıdır. Kamalı ankrajın delik duvarını genişletmek ve kavramak için yeterli torka ihtiyacı vardır, ancak aşırı tork betonu çatlatabilir ve ankrajın tutma kapasitesini yok edebilir. Çapa tedarikçisinin yayınlanmış ayarını tam olarak takip edin.
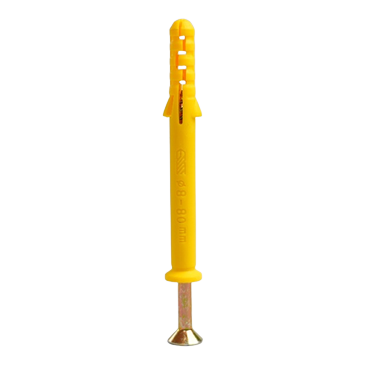
 Beton ve Yapısal Tesisatlar için Kamalı Ankraj Somun sıkıldığında matkap deliği duvarını kavrayan beton için genleşme ankrajı. Bu durum burada önemlidir çünkü tork ayarı, temel malzemenin çatlamasını önlemek için bir montaj sınırı görevi görür. Ürünü Görüntüle →
Tutarlı bağlantı elemanları tutarlı tork ayarlarının çalışmasını sağlar. Kaplama kalınlığı, yağlayıcı kalıntısı veya diş uyumu partiler arasında değiştiğinde bağlantı yerindeki sürtünme de değişir ve sabit bir tork değeri, farklı günlerde farklı ön yükler üretir. Bir uzmandan kaynak almak bağlantı elemanı üreticisi Üretim partileri genelinde bu değişkenleri kontrol eden Wuxi Sharp Metal Products Co., Ltd. gibi bir şirket, tüm saha arızalarını ortadan kaldırır.
Etkili Tork Ayarlarını Değiştiren Yaygın Hatalar
Saha başarısızlıkları nadiren tek bir dramatik hatadan kaynaklanır. Bunlar, tork tablosunun varsayımları ile sıkılan gerçek bağlantı elemanları arasındaki küçük uyumsuzluklardan kaynaklanmaktadır.
- Farklı bir özellik sınıfından tork ayarının uygulanması, örneğin 10,9 cıvatada 8,8 değer
- Yağlanmış dişler için hesaplanan değerlerle kuru dişlerin torklanması veya bunun tersi
- K'yi yeniden hesaplamadan yatak yüzeyini kalın pullar, contalar veya yumuşak kaplamalarla değiştirmek
- Zaten akmış olan bağlantı elemanlarının, özellikle de tork-akma cıvatalarının yeniden kullanılması
- Pas, kir, çapak veya hasarlı dişlerin sıkılması
- İşaretlenmemiş cıvataların karışık grupları için tek bir tork ayarının kullanılması
Bunlardan herhangi biri, gerçek ön yükü tasarım değerinden yüzde 30 ila 60 oranında uzaklaştırabilir ve bu da güvenli bir bağlantıyı, yük döngüsünü bekleyen bir yorulma arızasına dönüştürür.
Temel kural: cıvata başındaki özellik sınıfı işareti okunamıyorsa bunun için bir tork ayarı hesaplamayın. Bağlantı elemanlarını torklamadan önce değiştirin.
Cıvataların Tork Ayarları: Sıkça Sorulan Sorular
M8 dereceli 8.8 cıvata için hangi torku kullanmalıyım?
Hafifçe yağlanmış dişlere ve K = 0,20'ye sahip M8 sınıfı 8,8 cıvata için tipik tork ayarı yaklaşık 26 Nm'dir ve bu, cıvatayı yaklaşık olarak kanıt yükünün yüzde 75'ine kadar gerer. Dişler iyi yağlandığında değeri yüzde 25 ila 30 oranında azaltın.
Yağlama gerekli torku artırıyor mu yoksa azaltıyor mu?
Yağlama gerekli torku azaltır. Yağ ve gres filmleri hem diş sürtünmesini, hem de somun yatak sürtünmesini azaltır, böylece daha az anahtar eforu aynı ön yükü üretir. Bir bağlantının yağlama durumunu değiştirirseniz, kuru sayıyı korumak yerine tork ayarını yeni K değeriyle yeniden hesaplayın.
Yayınlanan tork değerleri grafikler arasında neden farklılık gösteriyor?
Grafikler farklıdır çünkü varsayımları farklıdır. Bazı gergi cıvataları kanıt yükünün yüzde 70'ine, diğerleri ise yüzde 85'ine kadar. Bazıları kuru iplikleri varsayar, bazıları ise hafifçe yağlanır. Bazıları K değerini 0,18, bazıları ise 0,21 kullanır. Bir grafikle basılan varsayımları okuyun ve koşulları sizin montajınıza uygun olan tabloyu seçin.
Tork ayarları paslanmaz çelik cıvatalara da aynı şekilde uygulanır mı?
Hayır. Paslanmaz çelik bağlantı elemanları yüksek temas basıncı altında kolayca aşınır, bu da diş sürtünmesini artırır ve etkili K değerini dengesiz hale getirir. Paslanmaz bağlantı elemanları için özel olarak yayınlanan tork değerlerini kullanın, paslanmaz uyumlu bir diş yağlayıcı uygulayın ve ısıyı sınırlamak için sıkma hızını düşük tutun.