 +86-15052135118


 İletişime Geçin

M8 x 30 özellik sınıfı 8,8 altıgen cıvatalardan oluşan bir parti, ISO 898-1 uyumlu olduğunu belirten bir sertifikayla birlikte gelir. Büyüteç kafada sınıf işareti olmadığını gösteriyor. İplik halkası göstergesinin hareket etmeyen tarafı iki tam tur boyunca döner. Bu, bağlantı elemanı denetiminin evrak işi olmaktan çıkıp fiziksel bir kapı haline geldiği andır.
Bu kılavuz, hizmete girmeden önce cıvataları, vidaları ve ankrajları doğrulaması gereken denetçiler, proje mühendisleri ve kurulum yüklenicileri için yazılmıştır. İncelenecek beş özellik grubunu, güvenilir okumalar sağlayan araçları, arıza modlarını ortaya çıkaran görsel ipuçlarını ve her partide tekrarlanabilecek bir diziyi kapsar. Yaklaşım, bina ve hafif endüstriyel montajlarda kullanılan karbon çeliği bağlantı elemanları, paslanmaz çelik vidalar, genleşme ankrajları ve çimento vidaları için işe yarar.
İyi yönetilen bağlantı elemanı muayenesi metroloji laboratuvarına ihtiyaç duymaz. Kalibre edilmiş göstergeler, temiz numuneler ve bellek yerine yayınlanmış standartlardan gelen başarılı/başarısız kuralları gerektirir.
Bağlantı Elemanı Doğrulamasının Beş Özellik Grubu
Bağlantı elemanlarının her katı denetimi aynı temelden başlar: bir parça yalnızca beş özellik grubu onaylanabildiğinde kabul edilebilir.
- Malzeme kimliği; çelik kalitesini, paslanmaz çelik kalitesini, kaplama kimyasını ve ısıl işlem durumunu içerir.
- Geometri, kendi kendine delen vidalar için uzunluğu, çapı, diş adımını, kafa şeklini, sürücü girinti derinliğini ve nokta biçimini içerir.
- Mekanik özellikler arasında sertlik, çekme mukavemeti, deneme yükü ve sertleştirilmiş bağlantı elemanlarında hidrojen gevrekleşmesi işaretlerinin bulunmaması yer alır.
- Yüzey durumu; kaplama kapsamını, yapışmayı, çatlakları, paslanmayı ve dişli yanlarındaki hasarı içerir.
- İzlenebilirlik, parçayı bir malzeme sertifikasına bağlayan özellik sınıfı damgalarını, parti numaralarını ve üretici kodlarını içerir.
Her grup bir sonrakini besler: markalama kaliteyi belirtir, sertlik bunu doğrular, geometri uygunluğa karar verir ve yüzey durumu kaplama ömrünü tahmin eder.
Bağlantı elemanlarının muayenesi, ölçülebilir fiziksel özelliklerin tanımlanmış bir kabul kriteriyle sistematik olarak karşılaştırılmasıdır. Doğrulanamayan parçaların kritik bir montaja girmesini önlemek için mevcuttur.
Savunulabilir Yanıtlar Veren Araçlar ve Kabul Sınırları
Ciddi bir inceleme ile sıradan bir bakış arasındaki fark, alet kullanımıdır. Her özellik grubunun bir birincil aracı ve net bir arıza sinyali vardır.
| Özellik | Birincil araç | Ortak kusur | Kabul kontrolü |
| Konu adımı | Konu adımı gauge | Karışık veya haddelenmiş saha | Bıçak dişlerin arasına temiz bir şekilde oturur |
| Konu boyutu | Git / Gitmeme halka göstergesi | Soyulmuş veya büyük boyutlu iplik | Go side tam uzunlukta çalışır; No-Go iki tur içinde durur |
| Uzunluk ve çap | Dijital kumpas | Tolerans dışı sap | Çizim veya ISO 4759-1 sınırları dahilinde |
| Sertlik | Rockwell test cihazı | Yumuşak kasa veya kırılgan çekirdek | 8,8 derece: 22 ila 32 HRC; 10,9: 32 ila 39 HRC |
| Kaplama kalınlığı | Manyetik kaplama ölçer | İnce çinko veya eksik katman | Elektro-çinko 5 ila 8 mikron; sıcak daldırma 45 ila 85 mikron tipik |
| Sızdırmazlık | Tork anahtarı | Düşük tork veya aşırı tork | Kurulum tork değeriyle eşleşir |
ISO 898-1, kafa işaretlemesini, sertlik veya tam çekme testiyle doğrulanabilen minimum çekme mukavemetine bağlar.
Ortak ISO 898-1 özellik sınıflarının minimum gerilme mukavemeti.
8,8 cıvatanın sertlik değeri 28 HRC ise parça geçer. Eğer 20 HRC görünüyorsa, kafa 8,8 işaretini taşısa bile partiyi reddedin.
Arıza Modları ve Bunları Ortaya Çıkaran Görsel İpuçları
Bağlantı elemanı arızaları, arıza süresine neden olmadan önce fiziksel kanıtlar bırakır. Aşağıdaki ipuçları, gelen kontrolü boyutsal bir geçişten hizmet ömrü kararına dönüştürür.
- Gevşeme: pul ve somun yüzeyi arasında işaretlerin kayması veya tork okumasının belirtilen aralığın altına düşmesi.
- Hidrojen gevrekleşmesi: genellikle kaplamalı sertleştirilmiş bir vidada kurulum veya kaplamadan sonraki 24 ila 72 saat içinde boyunlanma olmadan temiz kırılma.
- Yorgunluk: Kırık yüzeyinde diş kökünden veya yüzey çentiğinden başlayan plaj izleri.
- Aşırı yük: Sünek çelik bir cıvatada görünür boyun verme ve çanak ve koni kırılması.
- Korozyon: Kırmızı pas, beyaz çinko korozyonu, çukurlaşma veya kafanın altında çatlak oluşumu.
- Diş soyulması: deforme olmuş diş kenarları, lekeli metal veya oturmadan önce duran bir somun.
Tartışmalı bir bağlantı elemanı arızasında kırık yüzey, sahadaki en değerli kanıttır. Bir numune kesin, kırılma yüzeyini koruyun ve arızalı parçayı laboratuvar analizi için saklayın.
Bağlantı Elemanı Tipine Göre Muayene Farkları
Her bağlantı elemanı kategorisinin farklı bir inceleme önceliği olması gerekir: karbon çeliği için çinko kaplama, paslanmaz çelik için kalite kimliği, ankrajlar için montaj kanıtı ve çimento vidaları için kesme geometrisi.
Karbon Çelik ve Kaplamalı Vidalar
Alçıpan, ahşap ve hafif çelik bağlantılarda 4,8 ve 8,8 dereceli karbon çeliği vidalar hakimdir. İlk önce çinko kaplamayı inceleyin. Donuk, düzensiz veya soyulmuş çinko genellikle ince kaplamaya veya kötü ön işleme işaret eder. 1000 MPa'nın üzerindeki sertleştirilmiş bağlantı elemanlarında, gecikmiş hidrojen hasarının yaygın bir uyarı işareti olan, kafaya yakın kaplamada çatlak olup olmadığını kontrol edin. Partideki farklı konumlardan iki numune üzerinde sertliği doğrulayın.
Paslanmaz Çelik Vidalar: SUS304 ve SUS410
Paslanmaz çelik vidalar öncelikle kalite doğrulamasını gerektirir. Östenitik SUS304 zayıf manyetiktir ve daha yumuşaktır; martensitik SUS410 manyetiktir ve metalin delinmesi için sertleştirilebilir. Mıknatıs hızlı bir ayırma yöntemidir ancak tam bir malzeme testi değildir. Sınıf sertifikası ve mıknatıs uyuşmadığı takdirde partiyi reddedin ve tedarikçiden olumlu bir malzeme tanımlama raporu isteyin.
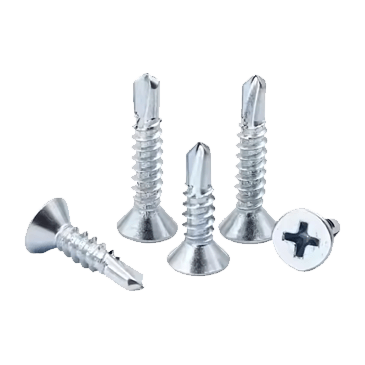
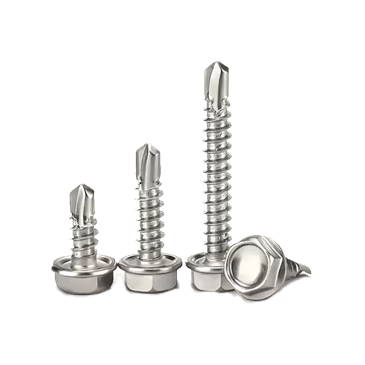
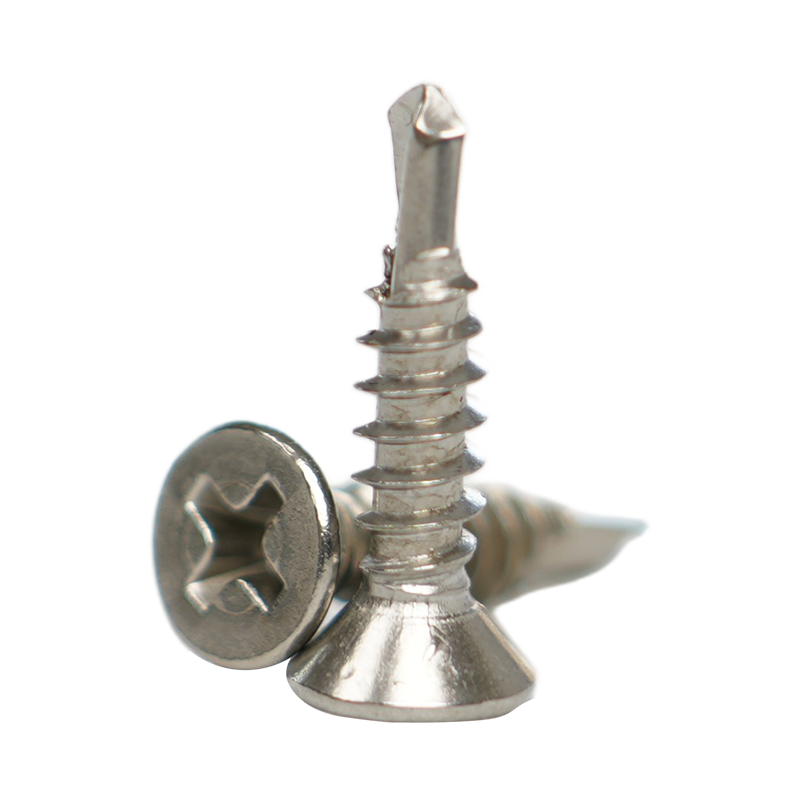 SUS410 Isıl İşlemli Havşa Başlı Matkap Vidalar Bu sertleştirilmiş SUS410 düz kafalı matkap uçlu vidalar, çelik yapılar ve perde duvarlar için uygundur. Manyetik martensitik kaliteleri, bir partiyi kabul etmeden önce paslanmaz çelik kalitelerinin manyetizma ile doğrulanmasının tartışıldığı metinde idealdir. Ürünü Görüntüle →
Genişletme Ankrajları ve Kamalı Ankrajlar
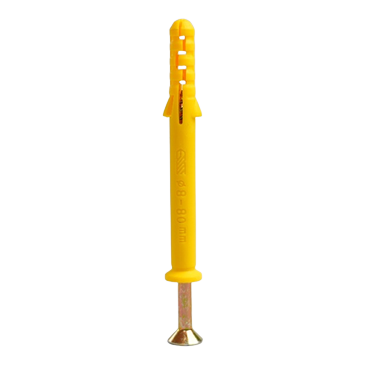
Ankraj incelemesi kurulum kanıtlarına odaklanmalıdır. Serbest bırakmadan önce cıvata çapını, matkap ucu eşleşmesini, gömme derinliğini ve torku kontrol edin. Genişleme bölgesinde dişleri ezilmiş, pulu eksik veya manşonda gözle görülür çatlaklar bulunan kamalı ankrajı reddedin.
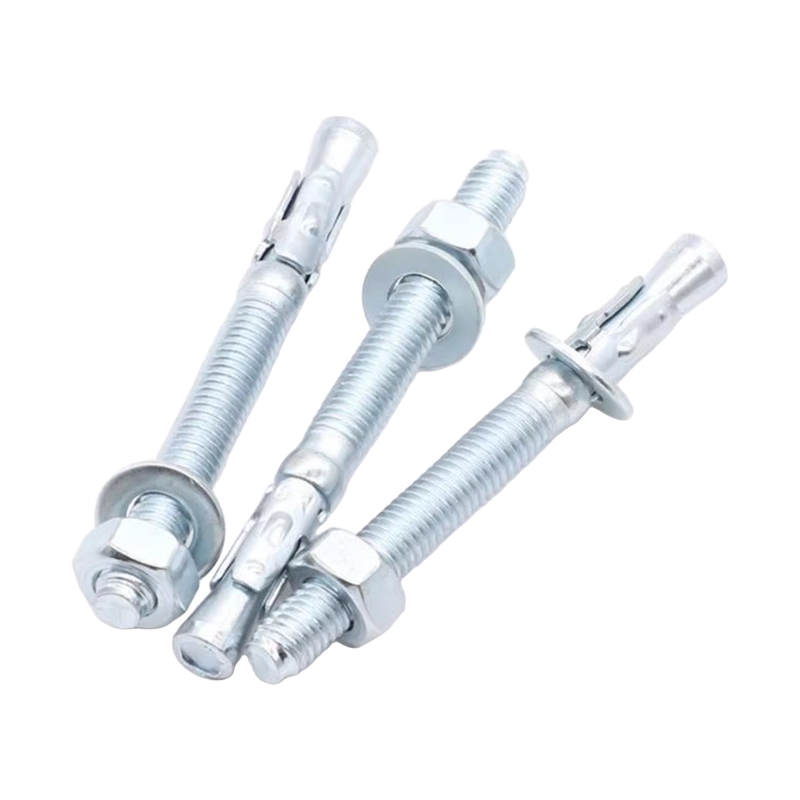 Titreşime Dayanıklı Sabitleme için Genişletme Takozlu Ankraj Bu kama ankrajı, somun sıkıldığında matkap deliğine doğru genişleyerek araba tamir duvarları ve yapısal destekler için uygun hale getirir. Bitişik paragrafta ankraj denetimi sırasında cıvata çapının, gömme derinliğinin ve torkun kontrol edilmesi vurgulanmaktadır. Ürünü Görüntüle →
Beton için Çimento Vidaları
Çimento vidaları, sertleştirilmiş gövde ve tasarlanmış kesme oluklarıyla doğrudan betona diş açar. En yaygın arızalar, küçük boyutlu pilot delikler ve vida etrafındaki sıyrılmış betondur. Kesme yan tarafında talaş olup olmadığını inceleyin, matkap çapını vida üreticisi tablosuna göre doğrulayın ve kaplaması çatlamış veya aşınmış noktaya sahip vidaları reddedin.
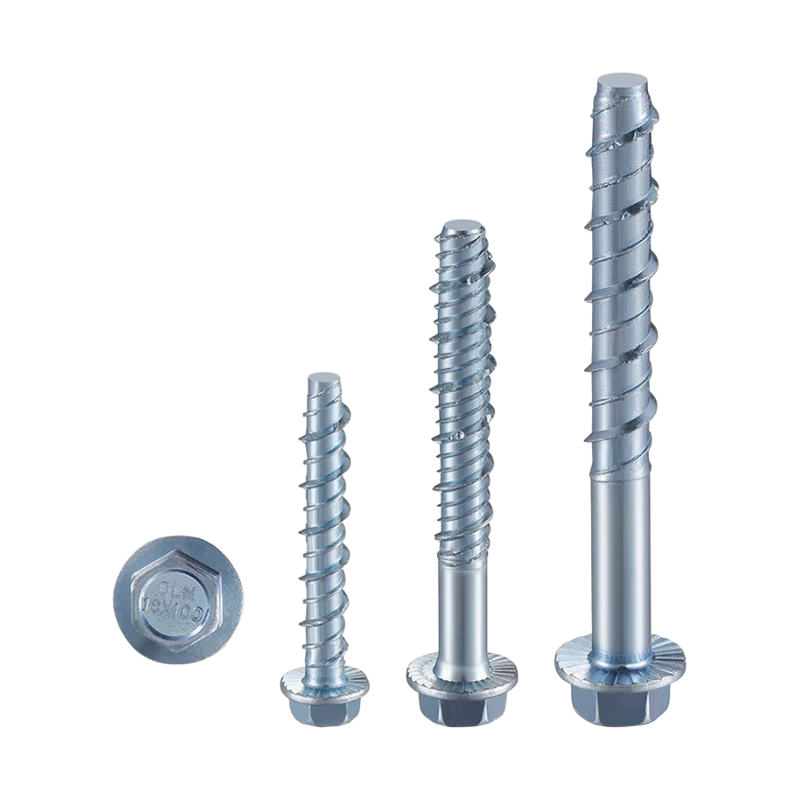 Duvar ve Beton için Kendiliğinden Kesilen Beton Vidaları Bu kendinden kılavuzlu beton vidalar, dişleri doğrudan sert malzemelere keserek kurulum adımlarını azaltır ve inşaat veya enerji tesislerine uygundur. Aşağıdaki paragraf, bu ürünün yerleşimine uygun olarak tekrarlanabilir bir gelen parti inceleme protokolüne duyulan ihtiyacı vurgulamaktadır. Ürünü Görüntüle →
Beş Adımda Pratik Bir Denetim Protokolü Oluşturun
Tekrarlanabilir bir protokol herhangi bir tek ölçümden daha önemlidir. Bu sıra, 500 ile 20.000 parça arasında gelen partiler için işe yarar.
- Partiyi açmadan önce numune boyutunu tanımlayın. Güvenlik açısından kritik bağlantı elemanları için AQL 0,65 ve genel parçalar için ISO 2859-1'e göre örnekleme ile AQL 1,5 kullanın.
- Önce izlenebilirliği doğrulayın. Parti numarasını, malzeme sertifikasını ve kaplama sertifikasını onaylayın, ardından yalnızca üst katmandan değil birden fazla kutudan numune alın.
- İşaretleme, çatlak, korozyon ve kaplama kusurlarına karşı 5x büyütmede görsel kontroller yapın.
- Boyutsal ve mekanik kontroller yapın: uzunluk için kumpas, diş boyutu için halka ölçüleri, sertlik için Rockwell, kaplama kalınlığı için manyetik ölçü.
- Sonuçları kaydedin ve karar verin. Herhangi bir kritik kusur için partinin tamamını reddedin; uygun olmayan parçaları karantinaya alın ve açık bir yazılı raporla iade edin.
Bağlantı Elemanı Lotu Ne Zaman Reddedilmeli ve İade Edilmeli?
Reddetme sınırlarını tedarikçiyle bir anlaşmazlık sonrasında değil, kutuyu açmadan önce belirleyin.
- Yüksek mukavemetli cıvatalarda özellik sınıfı işaretinin eksik veya okunamaması.
- No-Go göstergesi iki tam dönüşün ötesine geçiyor.
- İki veya daha fazla numunede sertlik, özellik sınıfı aralığının dışındadır.
- Kaplama kabarcıkları, soyulma veya görünür ana metal çatlakları.
- Tek partide karışık malzeme, karışık kafa stilleri veya karışık kaplamalar.
- Sertleşmiş parçalarda hidrojen kaynaklı çatlamaya dair herhangi bir ipucu.
Görsel incelemeyi geçemeyen bağlantı elemanları asla serbest bırakılmamalıdır. Yeniden işleme genellikle kaplamayı veya diş kenarlarını tahrip eder ve yeniden işlenmiş bağlantı elemanları yenilerinden daha erken başarısız olur.
Montajcıların En Çok Sorduğu Bağlantı Elemanı Muayene Soruları
Bağlantı elemanları serviste ne sıklıkla kontrol edilmelidir?
Güvenlik açısından kritik bağlantıları yılda en az bir kez inceleyin ve titreşime veya dış mekan nemine maruz kalan her şeyi üç ayda bir kontrol edin. Gerilmiş cıvatalı bağlantılar için, yeniden tork kontrolleri servisin ilk haftasında çok değerlidir çünkü gevşeme erken gerçekleşir.
Bağlantı elemanlarının giriş muayenesi için hangi aletlere ihtiyaç vardır?
Dijital bir kumpas, diş aralığı göstergesi, Geçmeli / Geçmeyen halka ölçme seti, Rockwell sertlik test cihazı, manyetik kaplama göstergesi, tork anahtarı ve 5x büyüteç, gelen hemen hemen her partiyi kapsar. Uzunluk ve tork aletlerini yılda bir kez izlenebilir standartlara göre kalibre edin.
Cıvatalar muayeneden sonra tekrar kullanılabilir mi?
Korozyon, diş hasarı veya herhangi bir plastik deformasyon gösteren cıvataları yeniden kullanmayın. Yorulma yükü çok düşük olmadığı ve diş durumu bir No-Go mastar ile doğrulanmadığı sürece, 10,9'un üzerindeki yüksek mukavemetli cıvatalar hiçbir şekilde yeniden kullanılmamalıdır.
Paslanmaz çelik bağlantı elemanlarını incelemek için bir mıknatıs yeterli midir?
Mıknatıs, tam bir malzeme testi değil, hızlı bir sıralama testidir. Çoğu durumda östenitik SUS304'ü martensitik SUS410'dan ayırabilir ancak aynı kalite içindeki yanlış kimyayı tespit edemez. Güvenliğin dereceye bağlı olduğu durumlarda pozitif malzeme tanımlama spektrometresi kullanın.