 +86-15052135118


 İletişime Geçin

Bir konveyör kaplini altı ay sonra motor şaftı üzerinde kaymaya başlıyor ve şaft üzerindeki cilalı aşınma yaması hikayeyi anlatıyor: ayar vidaları hiçbir zaman yüke uygun hale getirilmedi. Ayar vidaları, şaft yüzeyine sertleştirilmiş bir noktayı bastırarak bir göbeği, kasnağı veya bileziği mile bağlayan başsız, tamamen dişli bağlantı elemanlarıdır. Eksenel gerilim yerine radyal kenetleme kuvveti iletirler, bu nedenle dişli kutuları, motor milleri, zincir dişlileri ve kapı donanımında görülürler.
Her ayar vidası bir dizi mühendislik seçeneğini taşır: nokta geometrisi, malzeme kalitesi, diş sınıfı ve sıkma torku. Yanlış seçim aynı belirtileri doğurur: hareket kaybı, titreşim, kayma ve planlanmamış kesinti. Bu kılavuz, bir tesis mühendisinin, bakım alıcısının veya bağlantı elemanı distribütörünün sipariş vermeden önce onaylaması gereken seçim kriterlerini açıklamaktadır.
Ayar Vidaları Nasıl Güvenli Bir Sabitleme Sağlar?
Bir ayar vidası, giriş torkunu kendi noktasında yoğunlaşmış bir sıkma kuvvetine dönüştürerek bir bağlantıyı sabitler ve bu nokta, kuvvetin gerçekte ne kadarının mile aktarılacağını belirler.
Vida tanımını ayarlayın: monte edilmiş iki parça arasında göreceli dönmeyi veya eksenel kaymayı önlemek için, bir birleşme yüzeyine doğru noktası boyunca radyal kuvvet uygulamak üzere tasarlanmış, tüm uzunluğu boyunca dişli başsız bir bağlantı elemanıdır.
Diş, uygulanan torku vida ekseni boyunca eksenel kuvvete dönüştürür. Vida dişli bir deliğe çakıldığından, ucu şafta sert bir şekilde baskı yapar ve sertleştirilmiş uç, sürtünmeyi artıran ve düzeneği bir arada tutan küçük bir çentik oluşturur. Vidanın başı olmadığı için tüm ünite göbeğin içine aynı hizada oturur; bu da dengesizliğin ciddi bir sorun olduğu döner düzeneklerde önemlidir.
Vida Noktası Stillerini Ayarlayın: Noktayı İşle Eşleştirin
Nokta stili, ayar vidasının şaftla nasıl etkileşime gireceğini belirler ve yanlış noktanın seçilmesi en yaygın saha arızasıdır.
| Nokta stili | Geometri | En iyi uygulama | Sınırlama |
| Kupa noktası | Keskin kenarlı içi boş fincan | Çelik üzerinde genel mil ve göbek kilitlemesi | Sertleşmiş mil yüzeylerini yaralayabilir |
| Koni noktası | 90 derece koni | Parçaların delinmiş işarette merkezlenmesi | Çiftleşme merkezi işaretine ihtiyaç var |
| Düz nokta | Düz uçlu yüz | Yumuşak millerde sık sık ayarlama | Daha düşük tutma kuvveti |
| Köpek noktası | Omuzlu uç | Bir delikte pozitif eksenel konum | Eşleşen bir delik gerektirir |
| Oval nokta | Kavisli uç | Pivotlar ve geçici konumlandırma | En zayıf sıkma kuvveti |
Endüstriyel şaft kilitleme işlerinin çoğunda çanak noktası varsayılan değerdir: sertleştirilmiş kenarı çeliğe bir milimetrenin çok küçük bir kısmını sokar ve ortaya çıkan girinti vidanın geri çekilmesini engeller. Montajın her seferinde aynı konuma indekslenmesi gerektiğinde bir koni veya köşe noktası seçin ve yalnızca yüzeyin işaretsiz kalması gerektiğinde düz veya oval noktalar kullanın.
Temel kural: güç için çanak, merkezleme için koni, konum için köpek, sık ayarlama için düz.
Vida Malzemelerini ve Mukavemet Derecelerini Ayarlayın
Karbon çeliği, paslanmaz çelik ve ısıl işlem görmüş alaşımlı çelik, ayar vidası pazarını kapsar ve malzeme kalitesi hem maksimum sıkma torkunu hem de çalışma ömrünü belirler.
Metrik ayar vidaları 14H, 22H veya 45H sertlik sınıflarında sınıflandırılır. HRC 45'e kadar sertleştirilmiş 45H karbon çeliği ayar vidası kuru iç mekan makinelerinin en güçlüsüdür; çinko kaplama orta derecede korozyon direnci sağlar. Yıkama hatları, denizcilik ekipmanı veya dış mekana maruz kalma için SUS304 paslanmaz çelik ayar vidası daha güvenli bir seçimdir çünkü yıllarca neme paslanmadan dayanır. 1993 yılından bu yana Wuxi, Jiangsu'da faaliyet gösteren bir vida üreticisi olan Wuxi Sharp Metal Products Co., Ltd., karbon çeliği serisinin yanı sıra SUS304 ayar vidalarını standart bir katalog öğesi olarak listeliyor.
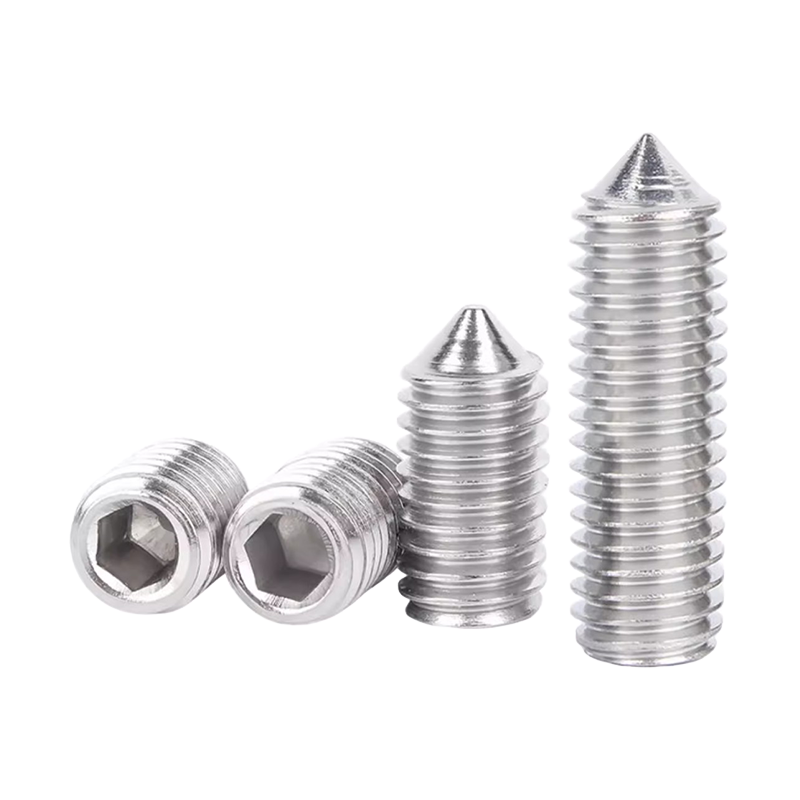 SUS304 Sivri veya Düz Uçlu Paslanmaz Çelik Altıgen Soket Ayar Vidası Bu korozyona dayanıklı ayar vidası, güvenli konumlandırma için sivri veya düz uçlar gibi sertlik seçenekleriyle, nemin karbon çeliğini paslandırabileceği yıkama hatlarına, denizcilik teçhizatına ve dış mekan ekipmanlarına uygundur. Ürünü Görüntüle →
Servis sıcaklığı yüksek kaldığında veya vidanın şafttan daha sert kalması gerektiğinde, SUS410 martensitik paslanmaz daha yüksek sertliğe kadar ısıl işleme tabi tutulur ve aşınmaya karşı direnç gösterir. Bu seçimin arkasındaki veriler, SUS304 ve SUS410 paslanmaz çelik ayar vidası karşılaştırması .
Seçim kuralı: Temiz kuru ekipman için 45H karbon çeliği; Islak veya aşındırıcı ortamlar için SUS304; SUS410, sertlik ve yüksek sıcaklık direncinin daha önemli olduğu durumlarda.
Vida Boyutlarını, Dişlerini ve Sıkma Torkunu Ayarlayın
Boyut seçimi göbek deliğiyle başlar ve ardından M3'ten M20'ye kadar standart metrik seriyi takip eder; Sıkma torku aslında güvenilirliği belirleyen şeydir.
Metrik ayar vidalarında standart olarak kaba dişler kullanılır: M3 x 0,5, M4 x 0,7, M5 x 0,8, M6 x 1,0, M8 x 1,25 ve M10 x 1,5. Vida uzunluğu tüm diş boyunca ölçülür, bu nedenle ucun göbek duvarından geçmesine ve dişli deliğin dibine inmeden şafta dayanmasına izin verecek bir uzunluk seçin.
| Çap | Altıgen soket | Maksimum tork |
| M3 | 2,0 mm | 0,6 nm |
| M4 | 2,5 mm | 1,4 nm |
| M5 | 3,0 mm | 2,8 nm |
| M6 | 4,0 mm | 4,9 nm |
| M8 | 5,0 mm | 12 nm |
| M10 | 6,0 mm | 24 nm |
Maksimum değerleri bir tork anahtarıyla kullanın. Dişler yağlanmışsa değeri yaklaşık yüzde 60'a düşürün; sürtünme düşer ve aynı anahtar ayarı ipliğin aşırı gerilmesine neden olur.
Pratik not: İngiliz ölçü biriminden metrik ölçü birimine dönüştürülmüş aşınmış bir altıgen anahtar, ayar vidası torka ulaşmadan önce soketi yuvarlar. Önce anahtarın uygunluğunu kontrol edin.
Ayar Vidası ve Makine Vidası: Ayar Vidası Yeterli Olmadığında
Bir ayar vidası eksenel gerilim değil radyal kilitleme kuvveti sağlar, dolayısıyla gerilim veya kesme taşıması gereken herhangi bir bağlantı başlı makine vidasına veya cıvatasına aittir.
Ayar vidası
Başsız, gömme montajlı, şafta noktasal ankrajlar. Göbeklerin, bileziklerin ve kasnakların konumlandırılmasını ve dönmesini önler. Parçaları bir araya getirmek için tasarlanmamıştır.
Makine vidası
Başlıdır, birleşme yüzeylerini birbirine kenetler, çekme ve kesme yükünü taşır, inceleme için kolaylıkla çıkarılabilir. Bağlantı boyunca ön yüklemenin gerekli olduğu yerlerde kullanılır.
Çoğu dişli kutusu düzeneği her ikisini de kullanır: ayar vidaları dişli göbeğini radyal olarak konumlandırır ve makine vidaları kapağı veya bağlantı flanşını tutar. Tasarım sorusu hangi modun ilk önce başarısız olduğudur ve bu cevap bağlantı elemanını seçer.
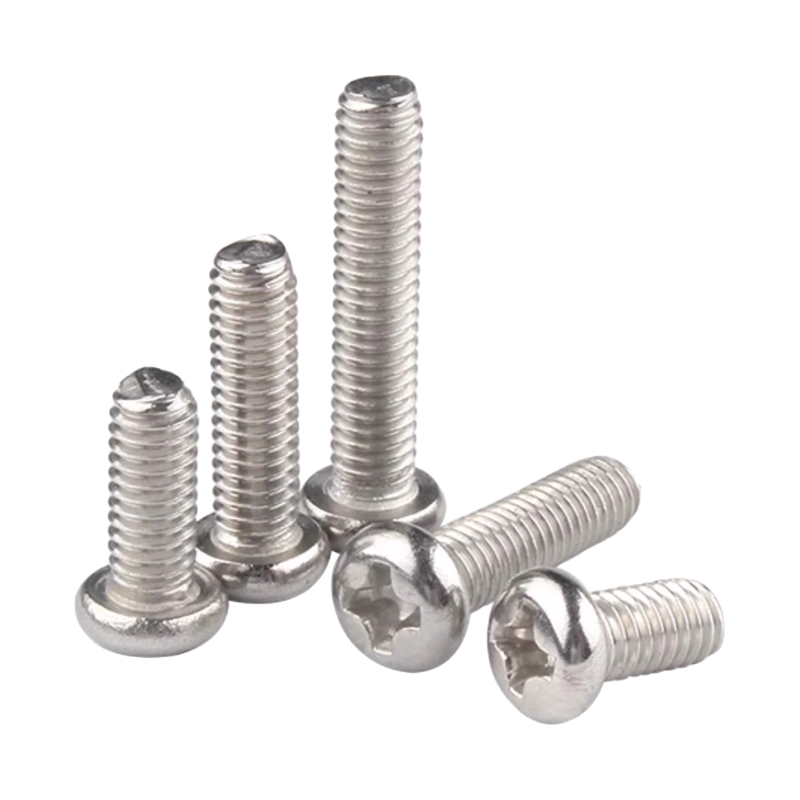 Çoklu Kafa Stillerinde SUS304 Paslanmaz Çelik Makine Vidaları Bu 304 paslanmaz makine vidaları, dişli kutusu kapakları veya kaplin flanşları için korozyon direnci ve sağlamlık sunar; montaj ihtiyaçlarını karşılamak için gömme, yuvarlak ve altıgen başlı olarak mevcuttur. Ürünü Görüntüle →
Bu testi kullanın: Ayar vidası sıkı durumdayken parça eksenel olarak kayıyorsa, bağlantı için daha uzun bir ayar vidasına değil, bir makine vidasına veya bir cıvataya ihtiyaç vardır.
Ayar Vidaları Neden Gevşer ve Nasıl Önlenir?
Titreşim altında ayar vidasının gevşemesi, bağlantı elemanı kalitesi sorunu değil, tork ve nokta geometrisi sorunudur ve önleme sırası iyi belgelenmiştir.
- Düşük montaj torku sayesinde uç asla mile girmez
- Şaft sertliği için yanlış nokta stili
- Büyük boyutlu dişli delik, aşınmış dişler veya deforme olmuş noktalara sahip yeniden kullanılmış vidalar
- Zaman içinde ön yüklemeyi rahatlatan titreşim ve termal döngü
- Vida dişinde eksik diş kilitleme bileşiği
Önleme aynı sırayı tersten takip eder: ilk 24 saatlik alıştırmadan sonra yeniden torklayın, diş sabitleyici bir yapıştırıcı uygulayın, koni noktaları için sığ bir merkez işareti delin ve ayar vidasının göbekten geçtiği yerde standart bir altıgen somunu çıkıntılı dişlerin üzerine sıkıştırma somunu gibi geçirin. DIN934 altıgen somunlar burada standart seçimdir.
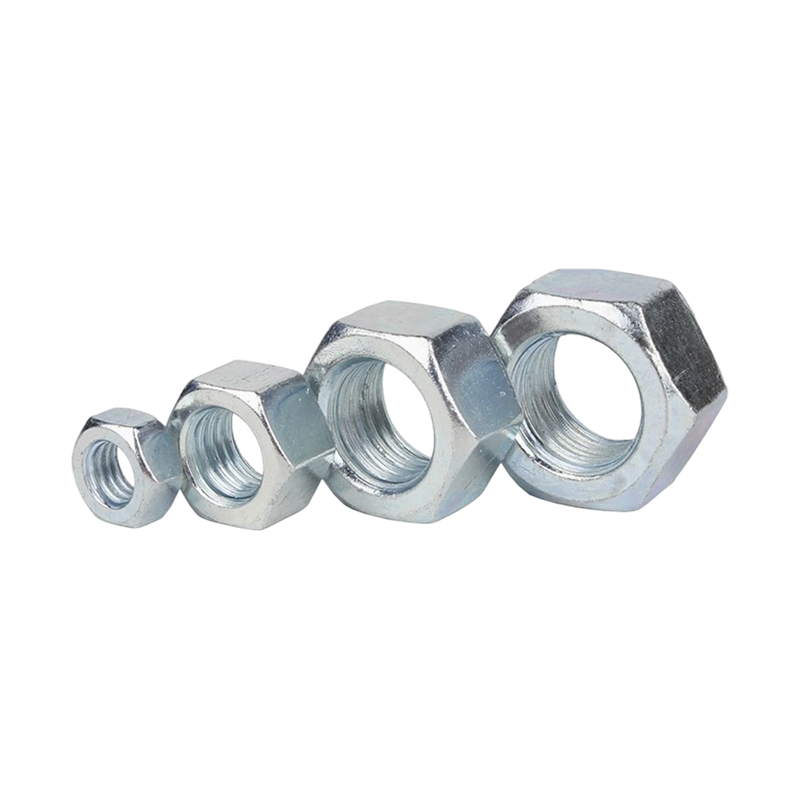 Sıkıştırma Somunu ve Tespit Uygulamaları için DIN934/GB6170 Altıgen Somun Bu standart altıgen somun, bileşenleri sabitlemek için ayar vidaları veya cıvatalarla eşleşir; mekanik ve yapısal montajlarda gevşemeyi önlemek için çıkıntılı dişlerde sıkıştırma somunu olarak kullanışlıdır. Ürünü Görüntüle →
Gerileyen ayar vidası bir bakım sinyalidir: kullanılan torku kaydedin, vida konumunu işaretleyin ve ilk programlı duruşta inceleyin.
Ayar Vidasını Doğru Şekilde Takma
Doğru kurulum, şaftın temizlenmesiyle başlayan ve onaylanmış bir tork değeriyle biten altı adımlı bir dizidir.
- Göbek deliğini ve mil temas alanını yağ gidericiyle temizleyin ve dişli deliğindeki çapakları giderin.
- İpliğin uygunluğunu doğrulayın; standart ayar vidası ve dişli delik sınıfları 6g ve 6H'dir.
- Vida dişlerine hafif bir damla diş kilitleme bileşiği uygulayın.
- Ayar vidasını, uç mile temas edene kadar elle başlatın.
- Tork tablosundaki doğru altıgen soketi kullanarak tek bir yumuşak çekme hareketiyle sıkın.
- Mil üzerindeki vida konumunu işaretleyin ve ilk çalışma saatlerinden sonra torku yeniden kontrol edin.
Ayar vidasının güvenilirliğine sipariş çıkmadan önce karar verilir. Wuxi Sharp Metal Products Co., Ltd., 1993 yılından bu yana 6.000 metrekarelik bir tesiste, 800 tondan fazla stokla ve yıllık 2.000 ton civarında üretimle vida üretmekte ve ihraç etmektedir. Tamamını inceleyin ayar vidası seçimi Büyük bir sipariş vermeden önce fabrika sahasında tork testi yapılmış bir numune partisi talep edin.
Ayar Vidası SSS
Hızlı referans: ISO 4026 düz nokta, ISO 4027 koni noktası, ISO 4028 köpek noktası, ISO 4029 çukur noktası.
Ayar vidası ile başsız vida arasındaki fark nedir?
Pratikte yok. Ayar vidası, ISO ve DIN standartlarında ve Kuzey Amerika'da standart terimdir; başsız vida ise aynı başsız dişli bileşenin İngiliz-İngiliz ortak adıdır.
Sertleştirilmiş bir şaft için hangi ayar vidası noktası en iyisidir?
Ortası delinmiş işaretli bir koni noktası kullanın. Koni deliğe sıkışır ve bir girintiyi kabul etmek için şaft yüzeyine bağlı değildir; bir fincan ucu en iyi ihtimalle sertleştirilmiş bir şaftı parlatır ve kayabilir.
M6 ayar vidası için hangi torku kullanmalıyım?
Kuru dişlere takılan sertleştirilmiş 45H karbon çeliği çanak uçlu M6 ayar vidası için maksimum yaklaşık 4,9 Nm kullanın. Diş kilitleme bileşiği veya yağlama maddesi eklerseniz ayarı bu değerin yaklaşık yüzde 60'ına düşürün.
Daha önce sıkılmış olan bir ayar vidasını tekrar kullanabilir miyim?
Nokta ve altıgen soket hasar görmediğinde ve diş hala doğru olduğunda yeniden kullanım kabul edilebilir. Yuvarlatılmış ağız kenarlı, aşınmış soketli veya gerilmiş dişli vidaları atın çünkü dönen ekipmanlarda parça maliyeti her zaman arıza süresinden daha düşüktür.